-

+86-13404286222
-


Zapytaj teraz
+86-13404286222
Zapytaj teraz
4-tonowy cylinder sprężarki z tolerancją średnicy 0,04 mm i 11-tygodniowym okresem montażu ujawnia słaby łańcuch dostaw w ciągu około dziesięciu minut. Duże części rzadko zawodzą na etapie rysowania. Zawodzą podczas trzeciego ponownego mocowania, kiedy punkt odniesienia uległ przesunięciu i żaden dokument nie wskazuje, gdzie w procesie pojawił się błąd.
Ten przewodnik przedstawia metodę pracy kupującego w zakresie pozyskiwania usług obróbki dużych podzespołów do urządzeń przemysłowych: co naprawdę obejmuje zakres, jak czytać kopertę maszyny, co system jakości musi wykazać na papierze i kiedy faktycznie upływają tygodnie pomiędzy wydaniem rysunku a wysyłką.
Usługi obróbki dużych komponentów obejmują obróbkę wykańczającą i certyfikację wymiarową odlewanych, kutych lub spawanych części o wadze od około 500 kg do 20 ton, które nie mieszczą się lub nie zachowują tolerancji na standardowych pionowych centrach obróbkowych.
Waga decyduje, który dźwig zarezerwować. Obrobiona cecha decyduje o tym, który dostawca może zacytować, ponieważ okrągłość otworu, równoległość kołnierza i profil zęba wymagają innej obrabiarki i innej metody kontroli.
| Grupa komponentów | Waga robocza | Krytyczne cechy obrabiane | Kontrola w centrum uwagi |
| Cylindry sprężarek i korpusy cylindrów | 1 do 5 t | Okrągłość otworu, koncentryczność, powierzchnie uszczelniające | Pomiary otworów, CMM, badania penetracyjne |
| Korpusy zabezpieczające przed wydmuchem | 2 do 8 t | Płaskość wnęki siłownika, otwory uszczelniające | Badania ultradźwiękowe, próby ciśnieniowe |
| Kołnierze głównego wału elektrowni wiatrowych | 3 do 12 t | Skok okręgu śrub, równoległość kołnierza | Badania ultradźwiękowe, śledzenie laserowe |
| Akcesoria do turbin parowych | 1 do 6 t | Średnice czopów, profile rowków ostrza | Badania magnetyczno-proszkowe, kontrola okrągłości |
| Rolki i uniwersalne gniazda łożysk | 0,5 do 8 t | Walcowość średnicy zewnętrznej, pasowanie łożysk | Pomiar twardości i chropowatości |
| Listwy zębate i przekładnie zębate | 0,3 do 3 t | Profil zęba, podziałka skumulowana | Pomiar przekładni, badanie cząstek magnetycznych |
Duży cylinder sprężarki pokazuje, dlaczego kolejność ma znaczenie. Odlew stygnie nierównomiernie, więc kompetentny warsztat wykonuje go zgrubnie, pozwala na ustabilizowanie się naprężeń, a następnie wykańcza otwór na maszynie, która zachowuje przez cały czas tę samą wartość odniesienia.
 Odlewy producentów obudów sprężarek Duże sprężarki zwykle przyjmują konstrukcje o dużej wytrzymałości, które są w stanie wytrzymać obciążenia o dużej intensywności i dlatego mają duże możliwości ciągłej pracy. Reklama... Zobacz produkt →
Jeśli dostawca nie jest w stanie opisać sekwencji wstępnego wykończenia podczas pierwszej rozmowy technicznej, cytuje część, której wcześniej nie obrabiał, niezależnie od tego, co twierdzi katalog.
Koperta maszyny dyskwalifikuje więcej dostawców niż cena. Wytaczarka o długim skoku, stół przystosowany do ciężaru przedmiotu obrabianego i dźwig, który może obrócić część, to przepustka do wejścia, a nie wyróżnik.
Wydajny warsztat obsługuje kombinację sprzętu, a nie jedną bohaterską maszynę: poziome centra obróbcze, portalowe centra obróbcze, wytaczarki CNC, szybkie tokarki pionowe CNC i pionowe centra tokarsko-frezarskie. Każdy typ ma inną rodzinę funkcji, a ich nakładanie się sprawia, że zadanie nie trafia na ścieżkę krytyczną.
Tych pięć odpowiedzi odróżnia sklepy, które tolerują części wielotonowe od sklepów, które posiadają jedynie dużą maszynę. Dostawca podający dokładność maszyny wynoszącą 8 mikrometrów powinien być w stanie wyjaśnić, w jaki sposób wartość ta przetrwa trzy operacje na tym samym przedmiocie obrabianym.
Gatunek materiału może wydłużyć lub skrócić czas pracy maszyny o dwa tygodnie, ponieważ stopy żaroodporne tną z szybkością ułamka prędkości stali węglowej i utwardzają się w momencie wahań prędkości posuwu.
| Materiał | Prędkość skrawania w porównaniu ze stalą 1045 | Główne ryzyko obróbki | Typowe zastosowanie |
| Stal węglowa i żeliwo sferoidalne | 100 procent | Rozmawiaj na cienkich odcinkach | Korpusy cylindrów, obudowy sprężarek |
| Stal nierdzewna duplex 2205 | 40 do 50 procent | Hartowanie przez zgniot przy niskim posuwie | Kołnierze, tuleje, wały |
| Inconel 718 (UNS N07718 / 2.4668) | 20 do 30 procent | Szybkie zużycie karbu na oprzyrządowaniu | Odkuwki, tuleje, tuleje wysokotemperaturowe |
| Haynes 188 (UNS R30188 / GH5188) | 15 do 25 procent | Ścierny stop kobaltu, słabe łamanie wiórów | Arkusze, taśmy i pręty do pracy w wysokich temperaturach |
Te mnożniki to dane liczbowe, a nie twierdzenia marketingowe. Sklep podający Inconel 718 przy prędkościach cięcia stali węglowej albo nigdy go nie obrabiał, albo zamierza stracić pieniądze na zamówieniu.
Gatunki specjalne wymagają również łańcucha dostaw za maszyną. Odkuwki i części obrabiane ze stali Inconel 718, Haynes 188 i duplex 2205 zachowują się inaczej w przypadku najnowocześniejszych produktów, a dostawca powinien być w stanie pokazać dane dotyczące skrawania i referencje z poprzednich stanowisk dla każdego gatunku, zamiast traktować je jako jedną kategorię.
 Kucie Części odlewnicze Producenci przetwórstwa Kucie i odlewanie są ważnymi metodami obróbki metali w przemyśle i mają szerokie zastosowanie. Różnią się znacząco pod względem... Zobacz produkt →
Zanim zapytasz o cenę, zapytaj o plan kontroli i testów. ITP to jedyny dokument określający odpowiedzialność za każdy wymiar, a dostawca, który nie jest w stanie wystawić go w ciągu jednego dnia, nie wystawi go również pod presją harmonogramu.
Skuteczny system do dużych części obejmuje badanie cząstek magnetycznych i badanie ultradźwiękowe, badanie twardości, pomiar chropowatości powierzchni oraz skalibrowane mikrometry i suwmiarki utrzymywane zgodnie z udokumentowanym harmonogramem kalibracji. Wyszkoleni pełnoetatowi inspektorzy są ważniejsi niż lista instrumentów, ponieważ wielotonowe części sprawdzane są na etapach, a nie tylko na końcu.
Projekty referencyjne skracają ocenę. Dostawcy dostarczający produkty do uznanych producentów sprzętu, takich jak DANIELI, KOBELCO, ANDRITZ i ROSS, przeszli już audyty, których większość kupujących nie jest w stanie odtworzyć podczas jednej wizyty. Za tym stoi dyscyplina procesowa precyzyjna obróbka dużych elementów stanowi także rzetelną listę kontrolną, którą można porównać z pisemną procedurą dostawcy.
Części krytyczne dla bezpieczeństwa ponownie podnoszą poprzeczkę. Przed wysyłką korpus zabezpieczenia przed wydmuchem jest poddawany testom ultradźwiękowym i testom ciśnieniowym, a dokumenty są dostarczane wraz z częścią.
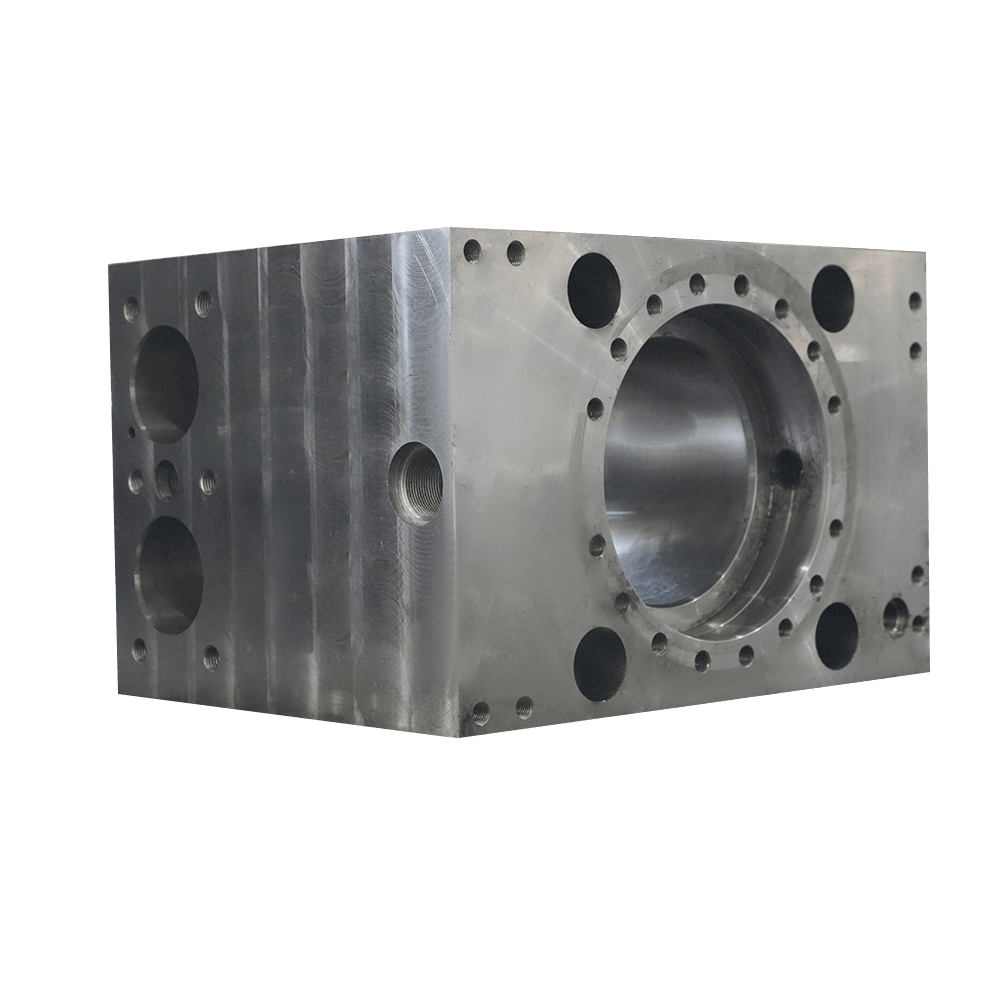 Producenci środków zapobiegających wydmuchom szybów naftowych Zapobieganie wydmuchom szybu naftowego Zobacz więcej Zobacz produkt →
Obrobiony element o masie od 3 do 5 ton zwykle potrzebuje od 14 do 18 tygodni od wydania rysunku do wysyłki, a odlewanie lub kucie zajmuje największą część tego czasu.
Praca w warsztacie rzadko ratuje harmonogram, ponieważ obróbka zgrubna czeka na odprężenie, a obróbka wykańczająca czeka, aż obróbka zgrubna uwolni pozostałe zniekształcenia. Dokumentacja, badania NDT i pakowanie mogą przebiegać równolegle z przejściem końcowym, a w przypadku nakładania się na siebie realistycznie można odzyskać jeden lub dwa tygodnie.
Decydującą kwestią nie jest to, kto może znaleźć maszynę, ale kto podpisze raport wymiarowy, gdy średnica otworu przekroczy tolerancję.
Argumentem praktycznym jest odpowiedzialność z jednego źródła. Kiedy półfabrykat i wykończona część pochodzą z tej samej organizacji, niezgodność ma jednego właściciela zamiast trzech, a działania naprawcze skupiają się na procesie, a nie na umowie. Pośrednicy nadal dobrze sprawdzają się w przypadku części standardowych o zamkniętych specyfikacjach i dużych tolerancjach.
Zaplanuj na 14 do 18 tygodni od wydania rysunku dla komponentu o masie od 3 do 5 ton. Odlewanie lub kucie trwa około 5 do 6 tygodni, wykończenie od 3 do 4 tygodni, a kontrola wraz z dokumentacją około 1 tygodnia. Nowe wzory dodają 2 do 3 tygodni.
Dokładność maszyny wynoszącą około 8 mikrometrów można osiągnąć na dobrze utrzymanym centrum wytaczarskim lub suwnicy, ale tolerancja części zależy od liczby konfiguracji i kontroli termicznej. Realistyczne tolerancje wykończeń otworów i pasowań łożysk w przypadku wielotonowych części mieszczą się w przedziale od 0,02 do 0,05 mm, gdy część pozostaje wewnątrz jednego łańcucha odniesienia.
Dowolny gatunek niklu, kobaltu lub duplexu. Inconel 718 (UNS N07718), Haynes 188 (UNS R30188) i stal nierdzewna duplex 2205 tną przy 15 do 50 procent prędkości stali węglowej i szybko utwardzają się. Poproś o dane dotyczące cięcia i referencje z poprzedniego stanowiska w tej samej klasie.
Punkty zatrzymania, lista przyrządów ze statusem kalibracji, kryteria akceptacji dla każdego rysunku, metody i zakres NDT, identyfikowalność materiału według numeru wytopu oraz nazwisko osoby podpisującej ostateczne wydanie.
 Nr 16 Dayuanli Road, Yunting Street, Jiangyin City, prowincja Jiangsu, Chiny
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Niestandardowe duże komponenty producenci przetwarzania mechanicznego