-

+86-13404286222
-


Zapytaj teraz
+86-13404286222
Zapytaj teraz
Odpowiedź nie jest uniwersalną trasą. W przypadku sprzętu o dużej wytrzymałości części kute zapewniają najlepszy stosunek wytrzymałości do kosztu w przypadku elementów zmęczeniowych o dużej częstotliwości i obciążonych uderzeniami; części odlewane wygrywają, gdy geometria jest złożona lub koszt oprzyrządowania można amortyzować w wystarczającej objętości; konstrukcje spawane stają się jedyną ekonomiczną opcją w przypadku zespołów o dużych rozmiarach i części konserwacyjnych o małej objętości. Kryterium wyboru nie jest sam materiał, ale kombinacja geometrii, spektrum obciążeń i wielkości partii.
Stosunek wytrzymałości do kosztu w tym kontekście oznacza funkcjonalną wydajność mechaniczną osiągniętą na jednostkę całkowitego kosztu produkcji, w tym materiału, oprzyrządowania, obróbki, kontroli i transportu.
Porównanie w hali produkcyjnej rozpoczyna się od trzech liczb: wytrzymałości zmęczeniowej, kosztu części i swobody projektowania. Żadna trasa nie wygrywa wszystkich trzech. Kucie zwiększa wytrzymałość zmęczeniową, ale wiąże się z wyższymi kosztami narzędzi i obróbki. Odlewanie oferuje największą swobodę geometryczną i najniższą cenę jednostkową, jednak jego wytrzymałość zmęczeniowa jest zazwyczaj niższa. Spawanie znajduje się pośrodku i pozwala na zbudowanie części zbyt dużych, aby można było je wykonać w ramach pojedynczej odkuwki lub odlewu, ale wprowadza strefę spawania, która może ograniczyć żywotność.
| Atrybut | Kute | Obsada | Wykonanie spawane |
| Względna wytrzymałość zmęczeniowa | Wysoka | Linia bazowa | Średni |
| Względny koszt części | Wysokaest | Najniższy | Średni |
| Najbardziej ekonomiczna partia | 10-100 sztuk | 500 sztuk | 1-10 sztuk |
| Wydajność materiału | 60-75% | 85-90% | 80-85% |
Tabela jest punktem wyjścia. Prawdziwa decyzja zawsze dotyczy spektrum obciążenia i wielkości partii. Można kuć 5-tonową odlewaną obudowę, ale koszt oprzyrządowania byłby absurdalny, chyba że objętość byłaby bardzo duża. Dlatego stosunek wytrzymałości do kosztu ocenia się w przeliczeniu na część, a nie na materiał.
W przypadku korpusu zabezpieczającego przed wydmuchem na polu naftowym, konstrukcji o krytycznym znaczeniu dla bezpieczeństwa i obudowy pod wysokim ciśnieniem, często wybiera się korpus kuty, nawet jeśli korpus odlewany byłby tańszy. Nieodłączne ryzyko wad odlewów, w szczególności małych pustek, które mogą powstawać pod ciśnieniem, sprawia, że kucie jest preferowaną metodą w przypadku urządzeń pracujących pod ciśnieniem.
Kucie jest najbardziej ekonomiczną metodą, gdy część musi wytrzymać powtarzające się obciążenia, obciążenia udarowe lub duże naprężenia zginające. Proces kucia w matrycy zamkniętej wyrównuje przepływ ziaren z obrysem części, zapewniając wyższą granicę zmęczenia niż ten sam stop w formie odlewu.
W przypadku przekładni ze stali 40CrNiMo doświadczenie branżowe zwykle wskazuje, że granica zmęczenia wynosi 560–600 MPa w stanie kutym i chłodzonym powietrzem, w porównaniu z 430–470 MPa dla tego samego stopu po odlewaniu i obróbce cieplnej. Ta poprawa o 25–30% uzasadnia koszt oprzyrządowania, gdy część przechodzi miliony cykli obciążenia.
Rodzina materialna jest równie ważna jak proces. Stal nierdzewna duplex 2205 i stopy niklu, takie jak Inconel 718, są powszechnie kute ze względu na połączenie wytrzymałości i odporności na korozję w zastosowaniach morskich i petrochemicznych.
 Usługi kucia i odlewania złożonych części metalowych Wybór między kuciem a odlewaniem zależy od złożoności i objętości części. Kucie zapewnia wytrzymałość i przepływ ziaren, podczas gdy odlewanie pozwala uzyskać kształty zbliżone do netto z wewnętrznymi wgłębieniami, redukując koszty obróbki i narzędzi. Zobacz produkt →
Odlewanie jest liderem pod względem wytrzymałości w stosunku do kosztów, gdy geometria części jest złożona, wymagane są wewnętrzne wnęki lub wielkość produkcji pozwala na amortyzację oprzyrządowania. Zdolność do wytwarzania kształtów zbliżonych do netto jest największym czynnikiem generującym koszty.
Na przykład duża obudowa cylindra sprężarki jest prawie zawsze odlewana, ponieważ żaden proces kucia nie jest w stanie wytworzyć wewnętrznych otworów i żeber bez obszernej obróbki. Odlew rozpoczynający się od 85-90% wykorzystania materiału zmniejsza objętość obróbki wstępnej nawet o 40% w porównaniu z odkuwką pełną.
Odlewane komponenty wymagają dyscypliny w badaniach nieniszczących. Porowatość skurczową, puste przestrzenie gazowe i segregację należy kontrolować poprzez konstrukcję wlewu i weryfikować za pomocą kontroli cząstek magnetycznych lub ultradźwiękowej. Wytrzymałość odlewu jest tak dobra, jak jakość odlewu.
 Obsadaing of Compressor Housings for Heavy-Duty Applications Duże obudowy sprężarek wymagają solidnych odlewów, które wytrzymują duże obciążenia. Zaawansowane procesy zapewniają stabilność konstrukcji i bezpieczeństwo, dzięki czemu nadają się do różnych sektorów przemysłu. Zobacz produkt →
Spawanie staje się najlepszym rozwiązaniem zapewniającym stosunek wytrzymałości do kosztu, gdy część jest zbyt duża lub zbyt złożona, aby można ją było kuć lub odlać w jednym kawałku, lub gdy wielkość partii jest zbyt mała, aby uzasadnić zastosowanie oprzyrządowania. W przypadku jednorazowej naprawy 10-tonowego walca walcowniczego spawanie przewyższa wszystkie alternatywy.
Konstrukcje spawane umożliwiają łączenie różnych materiałów, takich jak niskostopowa stal podstawowa z odporną na zużycie nakładką lub odlewana piasta połączona z walcowaną płytą. Strefa spoiny jest jednak najsłabszym ogniwem: prawidłowo wykonana spoina doczołowa stali konstrukcyjnej zazwyczaj zapewnia 80–90% wytrzymałości materiału podstawowego, dlatego projekt musi to uwzględniać.
W przypadku sprzętu o dużej wytrzymałości części spawane są zwykle odprężane przed obróbką wykańczającą. Jest to krytyczny etap produkcji w firmie Jiangyin Huanming Machinery Co., Ltd., gdzie stosuje się precyzyjne toczenie, wytaczanie i szlifowanie w celu uzyskania końcowych tolerancji wynoszących 8 mikronów po usunięciu zniekształceń wywołanych spawaniem.
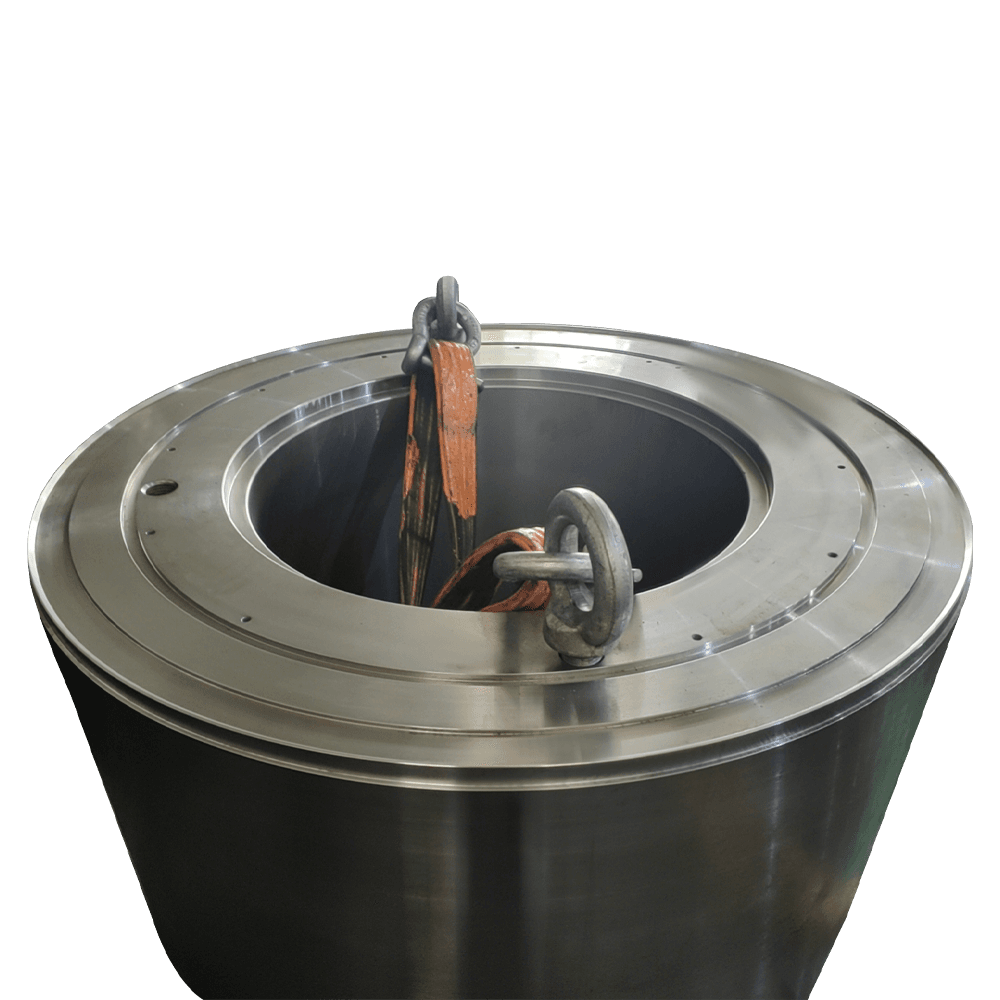 Wysoka-Speed Transmission Gears for Precision Power Transmission Przekładnie te są wykonane ze stopów o wysokiej wytrzymałości i precyzyjnie obrobione, aby zminimalizować hałas i wibracje. Zapewniają efektywne przenoszenie mocy w maszynach lotniczych, motoryzacyjnych i budowlanych. Zobacz produkt →
Aby szybko i bezpiecznie podjąć decyzję w swojej sprawie, postępuj zgodnie z tym czteroetapowym schematem. Zastosowano go w przeglądach zaopatrzenia w Jiangyin Huanming Machinery w zakresie komponentów metalurgicznych, ropy i gazu oraz komponentów do energii wiatrowej.
W przypadku przekładni szybkoobrotowej o momencie obrotowym 20 000 Nm i rocznym zapotrzebowaniu na 40 sztuk, uzasadnione jest zastosowanie odkuwki matrycowej. W przypadku odlewanego korpusu pompy ze złożonymi kanałami wewnętrznymi i zamówieniem na 1000 sztuk, odlew jest wyraźnym zwycięzcą. W przypadku kołnierza głównego wału elektrowni wiatrowej o średnicy przekraczającej 2 metry i ilości 5, jedyną rozsądną metodą jest wykonanie spawane z blachy walcowanej.
Pełny proces decyzyjny jest udokumentowany w naszym artykule technicznym na temat części do kucia i odlewania . W przypadku konkretnego rysunku części najszybszą ścieżką jest: skontaktuj się z ich zespołem inżynieryjnym z przypadkiem obciążenia i objętością docelową.
Żadna pojedyncza trasa nie jest najlepsza. Części kute wygrywają pod względem zmęczenia wysokocyklowego i obciążenia udarowego. Części odlewane wygrywają ze względu na złożoną geometrię i dużą objętość. Części spawane wygrywają w przypadku zastosowań o dużych rozmiarach i małych objętościach. Decyzja opiera się na geometrii, spektrum obciążenia i wielkości partii.
Tylko jeśli dana część nie jest zdominowana przez zmęczenie. Odlewanie może obniżyć koszty o 20–40% w przypadku złożonego kształtu, ale granica zmęczenia może spaść o 25–30%. W przypadku części obrotowych o krytycznym znaczeniu dla bezpieczeństwa zmiana trasy wymaga pełnej ponownej kwalifikacji.
Wysokiej jakości spoina ze stali niskostopowej zazwyczaj osiąga 80-90% wytrzymałości metalu nieszlachetnego. Kucie w tej samej stali jest izotropowe i mocniejsze w kierunku przepływu ziaren. Spawanie jest odpowiednie w przypadku obciążeń statycznych i o niskiej częstotliwości, ale wymaga analizy zmęczenia pod kątem obciążeń cyklicznych.
Najważniejszym czynnikiem jest wielkość partii, ponieważ koszt oprzyrządowania musi być amortyzowany. Matryca do kucia może kosztować dziesięć razy więcej niż model odlewniczy; konstrukcja spawana nie wymaga użycia narzędzi, ale wymaga starannego odprężania i kontroli.
 Nr 16 Dayuanli Road, Yunting Street, Jiangyin City, prowincja Jiangsu, Chiny
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Niestandardowe duże komponenty producenci przetwarzania mechanicznego