-

+86-13404286222
-


Zapytaj teraz
+86-13404286222
Zapytaj teraz
Zaopatrywanie się w komponenty opon rolkowych HPGR znacznie bardziej przypomina zakup obrotowego zbiornika ciśnieniowego niż zakup części zamiennej. Wysokociśnieniowy walec mielący znajduje się na czele obiegu cementu lub minerałów, a opona jest jedynym elementem, który tysiące razy na godzinę styka się ze złożem rudy. Opona, która wykracza poza tolerancję o 0,2 mm lub której mapa twardości zatrzymuje się na obrobionej powierzchni, nie zawiedzie w warsztacie dostawcy. Zawodzi w połowie kampanii, na nocnej zmianie, przy wciąż włączonym zasilaniu.
Zespoły zakupowe często traktują oponę w taki sam sposób, w jaki traktują obudowę pompy: wydają rysunek, porównują trzy oferty, potwierdzają termin dostawy. Ta procedura obowiązuje do momentu zużycia pierwszego kompletu opon w ułamku przewidywanego okresu użytkowania. Zmienne decydujące o wyniku są ustalane na długo przed wykonaniem pierwszego cięcia i obejmują czystość stali, redukcję kucia, głębokość obróbki cieplnej, utrzymanie kołków, zakres kontroli i gotowość dostawcy do udokumentowania tego wszystkiego.
Zestaw opon do wałów HPGR to kompletny zespół zużywający się rotacyjnego walca szlifierskiego pod wysokim ciśnieniem: kuty lub odlewany korpus opony, powierzchnia szlifierska utworzona przez kołki lub przyspawane napawanie, wał, układ blokujący przenoszenie momentu obrotowego oraz zespół łożysk i obudowy, które ustawiają walec pod obciążeniem.
Opona rolki to wymienny pierścień zewnętrzny montowany na wałku rolki. Zawiera kołki lub nakładkę tworzącą rzeczywistą powierzchnię szlifowania i jest jedyną częścią maszyny zaprojektowaną tak, aby można ją było zużywać i wymieniać w ramach zaplanowanego cyklu konserwacji.
Średnice rolek i specyficzne siły nacisku rosły przez trzy dekady, a ewolucja technologiczna opon rolkowych HPGR podąża tą samą krzywą: cięższy przekrój, głębsza twardość, gęstszy wzór kołków i ściślejsza kontrola bicia na każdym etapie.
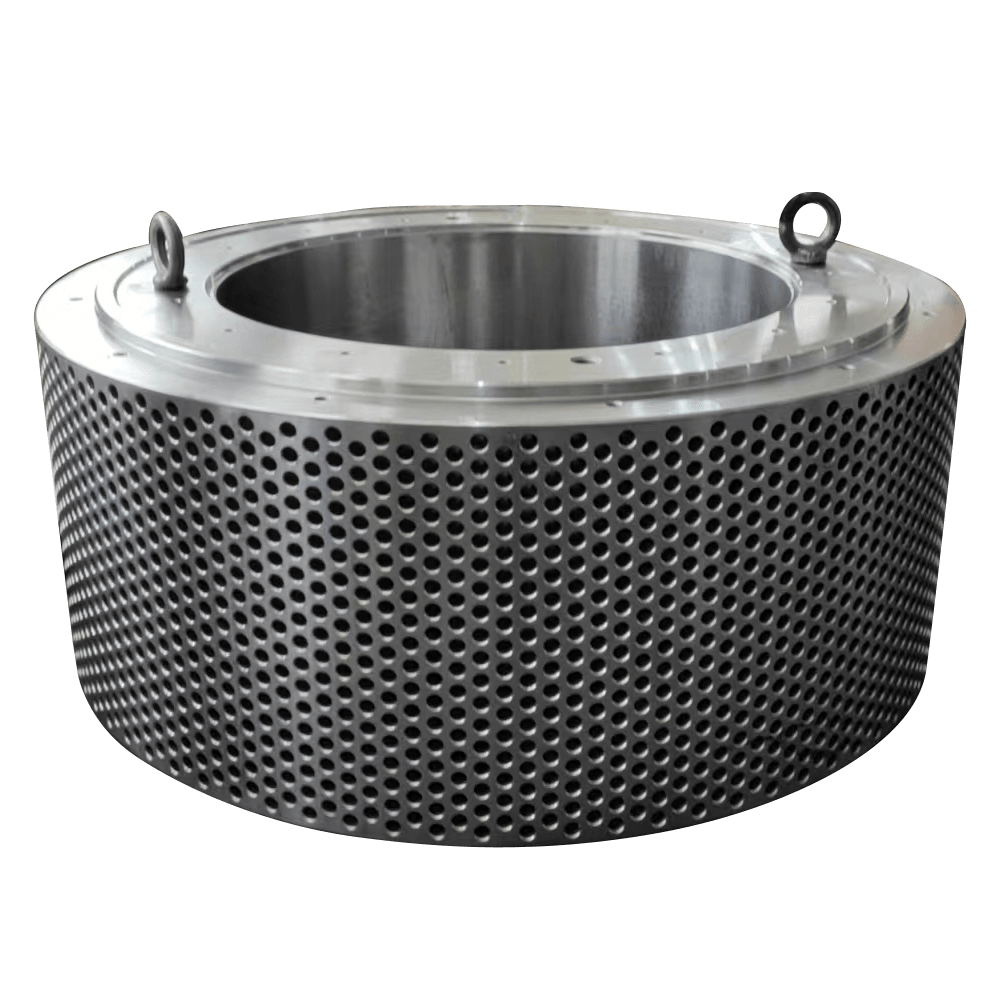 Producenci rolek części do opon HPGR Walec jest ważnym elementem wyposażenia młyna walcowego i jest stosowany głównie w przemyśle wydobywczym, przemyśle metalurgicznym, przemyśle chemicznym, maszynach cementowych... Zobacz produkt →
O większości przedwczesnych awarii opon HPGR decyduje gatunek materiału, redukcja kucia i obróbka cieplna, a nie ostateczna tolerancja obróbki. Opona opuszczająca prasę z niewystarczającym przebiciem wykazuje segregację w linii środkowej, której nie usuwa żadna późniejsza obróbka cieplna, a segregacja ta staje się ścieżką pęknięć, gdy kolce zaczną przenosić obciążenie.
Drugim powtarzającym się błędem specyfikacji jest twardość zapisywana pojedynczą liczbą. Opona o twardości 340 HB na obrobionej powierzchni czołowej i 260 HB na głębokości 40 mm zachowuje się zupełnie inaczej niż opona, która wytrzymuje 320 HB na tej samej głębokości, mimo że obie przechodzą pomyślnie kontrolę twardości.
Właśnie dlatego ścieżka materiału należy do decyzji o zaopatrzeniu. Dostawcy tacy jak Jiangyin Huanming Machinery Co., Ltd. zajmują się odlewaniem, kuciem, spawaniem i ciężką obróbką pod jednym dachem, co skraca pętlę pomiędzy odchyleniem twardości stwierdzonym podczas obróbki cieplnej a działaniami naprawczymi podejmowanymi zgodnie z harmonogramem kucia.
 Kucie Części odlewnicze Producenci przetwórstwa Kucie i odlewanie są ważnymi metodami obróbki metali w przemyśle i mają szerokie zastosowanie. Różnią się znacząco pod względem... Zobacz produkt →
Opony z kolcami dominują podczas mielenia surowej skały i cementu, ponieważ kolce z węglika odnawiają teksturę szlifowania w miarę zużywania się osnowy; spawane opony napawane mają sens w przypadku bardziej miękkich i drobniejszych surowców oraz w zakładach, które posiadają już na miejscu wykwalifikowane możliwości spawania.
Pytaniem przy zakupie nie jest to, która powierzchnia jest ogólnie lepsza, ale która odpowiada wielkości podawanego materiału, konkretnej sile nacisku i możliwościom konserwacji, jakie faktycznie posiadasz na miejscu.
Kompletna dokumentacja dostawy opony na rolki HPGR zawiera pięć grup dokumentów: certyfikaty materiałowe, zapisy obróbki cieplnej, raporty NDT objętościowych i powierzchniowych, zapisy dotyczące wymiarów i bicia oraz dane dotyczące weryfikacji kołków lub nakładek.
Zamówienia zakupu zawierające te dokumenty z góry rzadko kończą się sporami, ponieważ kryteria akceptacji są uzgadniane przed przetopem stali.
Bicie i konsystencja twardości mają większe znaczenie niż dokładność średnicy, ponieważ opona pracuje wewnątrz obciążonej szczeliny mierzonej w milimetrach, a każde odchylenie jest mnożone przez siłę rozdzielającą.
| Parametr | Powszechnie określona wartość | Co się stanie, jeśli zostanie pominięte |
| Zewnętrzna średnica opony | 1,0 do 2,4 m, matched to the machine frame | Odstępu walca nie można ustawić zgodnie z projektem bez podkładki regulacyjnej |
| Bicie promieniowe po obróbce końcowej | Trzymany poniżej około 0,10 mm | Cykliczne obciążenie, nierówne łoże i wibracje przy wysokim ciśnieniu |
| Twardość ciała | 300 do 380 HB on the machined face | Zmęczenie powierzchni i przedwczesne wyciąganie kołków |
| Głębokość twardości | Zdefiniowana krzywizna do 30 lub 50 mm | Miękki rdzeń odkształca się plastycznie pod wpływem siły oddzielającej |
| Skok wzoru kołków | W odległości około 1 mm od rysunku | Noś opaski i miejscowe żłobienia na twarzy |
| Pasowanie otworu i wału | Zakłócenia określone na podstawie rysunku, bez ręcznego dopasowywania | Pełzanie na wale, powstawanie zacieków i pękanie w rowku wpustowym |
Kwalifikacja powinna weryfikować własność procesu, a nie roszczenia katalogowe, ponieważ dostawca, który kontroluje topienie, kucie, obróbkę cieplną, napawanie i kontrolę końcową w ramach jednego systemu jakości, może prześledzić wadę aż do jej źródła, zamiast się o nią kłócić.
Zaopatrywanie się w duże opony działa najlepiej, gdy dostawca jest zaangażowany, gdy specyfikacja jest wciąż otwarta. Jeśli opona, wał i oprawy są kupowane razem, warto to zrobić kontaktując się z zespołem produkcyjnym wystarczająco wcześnie, aby w jednym przejściu dopasować rysunek, trasę materiału i plan kontroli.
Dobrze dobrana opona z kolcami po przemieleniu surowego cementu zwykle przepracowuje 8 000 do 12 000 godzin, zanim kolce wymagają naprawy, a korpus opony zwykle nadaje się do jednego lub dwóch cykli odnawiania nawierzchni. Opony, które tracą głębokość twardości lub kontrolę bicia, często osiągają ten sam stan w połowie tego czasu.
Obie trasy są w fazie produkcji. W dużych instalacjach wysokociśnieniowych dominują opony kute, ponieważ kucie zamyka porowatość wewnętrzną i zapewnia bardziej równomierną reakcję twardości, podczas gdy opony odlewane są nadal powszechnie stosowane w mniejszych rolkach i przy pracy przy niższym ciśnieniu.
Określanie twardości jako pojedynczej wartości powierzchni i traktowanie pliku kontrolnego jako opcjonalne. Kupujący, którzy na etapie wyceny ustalają krzywą twardości, badanie retencji szpilek i poziom akceptacji NDT, usuwają większość ryzyka, które później objawia się przedwczesnym zużyciem.
Tak i zazwyczaj skraca to cykl montażu. Dostawca dysponujący możliwościami odlewania, kucia, spawania i obróbki skrawaniem może dopasować pasowanie otworu do rzeczywistego wału, a nie do rysunku nominalnego, z którego pochodzi większość skarg dotyczących współosiowości.
 Nr 16 Dayuanli Road, Yunting Street, Jiangyin City, prowincja Jiangsu, Chiny
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Niestandardowe duże komponenty producenci przetwarzania mechanicznego